

新闻中心
News Center 更新时间:2026-10-30
 点击次数:
当PVC配方需要改善塑化效果、提高熔体强度、提升表面质量或实现更稳定的挤出过程时,建议在PVC挤出加工中添加ACR加工助剂。对于硬质PVC型材、管材、板材及发泡制品而言,ACR尤为适用,因为在这些应用中,熔体性能直接影响着最终产品的质量。
然而,并非所有配方都需要添加ACR。其效果取决于PVC树脂的特性、润滑体系的平衡、填料含量以及加工条件。
ACR加工助剂在PVC挤出过程中起什么作用?
ACR(丙烯酸类加工助剂)能够改善PVC在挤出过程中的熔体行为。它有助于PVC颗粒更均匀地熔融,并能提高熔体强度,且不会改变基础树脂的主要功能。
其主要优势包括:
· 加速PVC塑化:促进更均匀的熔融与加工。
· 提高熔体强度:有助于挤出制品在冷却前保持形状。
· 改善表面质量:减少因塑化不良而导致的各类缺陷。
· 挤出过程稳定:在适宜的操作条件下,确保加工过程更加稳定一致。
与热稳定剂不同,ACR的主要作用是调控塑化过程和熔体流变性能,而非防止PVC降解。
选择合适的牌号至关重要。通用型ACR加工助剂侧重于塑化和加工性能,而高分子量牌号则通常用于需要更高熔体强度的应用场景。
何时应使用ACR加工助剂?
当挤出过程中出现与塑化(熔融)不足或熔体强度不够相关的问题时,生产商应考虑使用ACR。
1. PVC塑化不良
塑化缓慢或不充分会导致制品表面粗糙、力学性能不均以及加工过程不稳定。
ACR有助于改善熔体的均匀性,但在使用前,应先检查润滑剂平衡状况及实际熔体温度。
2. PVC型材的表面缺陷
硬质PVC型材在加工时需要对熔体流动进行有效控制,以获得一致的表面质量。
选用合适的ACR加工助剂牌号,可以减少因塑化(熔融)问题导致的表面粗糙,并改善表面的均匀性。然而,对于由模具损坏或物料污染所引起的缺陷,ACR无法起到修复作用。
3. 熔体强度不足
对于复杂截面的型材和发泡PVC板材,必须具备足够的熔体强度,以确保其在成型和冷却过程中能够保持既定形状。
当熔体强度成为主要的加工制约因素时,通常会考虑选用高分子量的ACR牌号。
4. 高填充量
提高碳酸钙的填充量会改变PVC的熔融行为及加工稳定性。
ACR有助于保持挤出过程的稳定性,但其具体表现还取决于填料的粒径、表面处理情况以及分散状态。
ACR加工助剂在PVC生产中的应用
不同的PVC产品对加工特性有着不同的要求。
应用领域 | 主要加工要求 | ACR的作用 |
PVC型材 | 尺寸稳定性和表面光滑度 | 改善塑化效果,提高熔体强度 |
PVC管材 | 加工均匀性和熔体一致性 | 促进均匀塑化 |
PVC板材 | 表面质量和厚度控制 | 改善熔体流变行为 |
PVC发泡板 | 泡孔稳定性 | 提高熔体强度 |
高填充PVC | 稳定的塑化与挤出 | 提升加工稳定性 |
在PVC发泡挤出工艺中,通常优先选用高分子量ACR加工助剂,因为熔体必须能够支撑膨胀中的气泡。
对于硬质型材和管材,重点通常在于实现均衡的塑化、可控的粘度以及稳定的挤出压力。
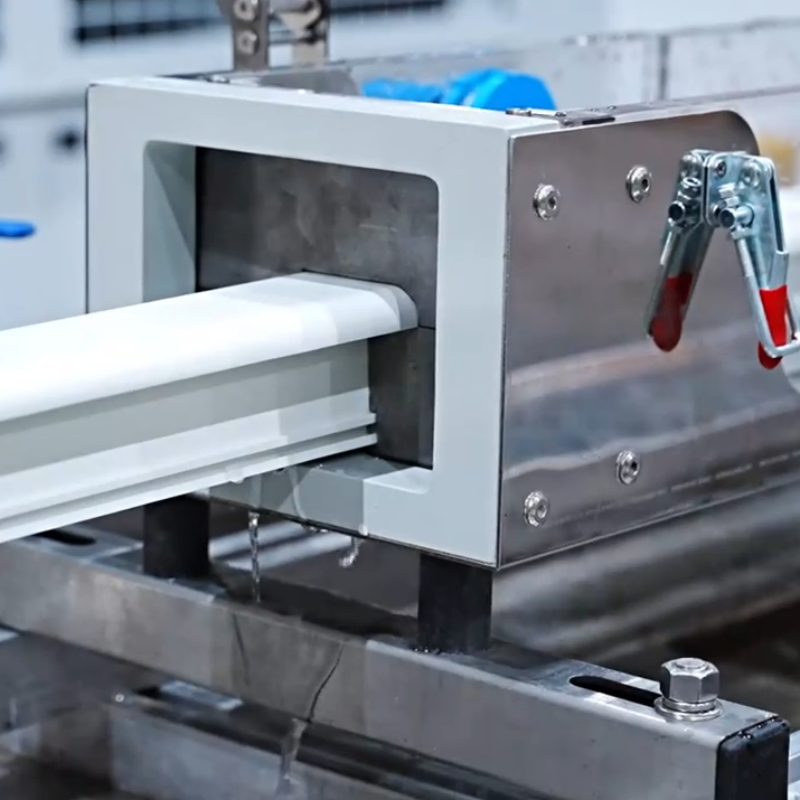
如何为PVC挤出工艺选择合适的ACR加工助剂?
选择时应从加工过程中遇到的实际问题出发,而非仅仅考虑助剂价格或分子量。
有三个因素值得特别关注。
1. 加工目标
确定配方是需要更快的塑化(熔融)、改善表面质量,还是提高熔体强度。
通用型加工助剂(塑化助剂)的性能,未必能达到专用发泡加工级助剂的水平。
2. 用量与配方相容性
ACR加工助剂的用量通常以phr(每百份PVC树脂所对应的份数)来表示。
例如,1 phr意味着每100 kg PVC树脂添加1 kg助剂。
适宜的用量取决于助剂的牌号及具体配方。若ACR用量过多,可能会导致熔体粘度、扭矩及挤出压力升高。
3. 生产测试
在一致的挤出条件下,对候选牌号进行对比。关键测量指标包括:
· 塑化时间与扭矩
· 熔体压力与电机负荷
· 挤出产量稳定性
· 表面外观
· 成品尺寸
ASTM D2538标准提供了一种公认的方法,即利用扭矩流变仪来评估PVC的塑化特性。
ACR与含氟聚合物
添加剂 | 主要功能 |
促进PVC塑化,并改善熔体强度 | |
表现出卓越的热稳定性和化学稳定性,并具备低表面能、疏水性、亲油性、低极化率以及抗代谢降解能力 | |
控制摩擦,并影响加工流动性 | |
防止PVC发生热降解 |
含氟聚合物加工助剂多用于聚烯烃挤出工艺,不应被直接视为PVC加工中ACR(丙烯酸酯类加工助剂)的替代品。
正在评估各类添加剂技术的生产商,可参考迈凯奇新材料提供的含氟聚合物及PVC相关产品系列,以了解各类适用材料。
最终的选择应基于添加剂的化学功能、产品规格以及相容性测试结果。
结论
当PVC挤出工艺需要改善塑化效果、提高熔体强度或提升表面均匀性时,ACR加工助剂的价值最为显著。
对于硬质型材、管材和板材,重点应在于兼顾加工性能与产品尺寸的稳定性;而在PVC发泡应用中,则往往更侧重于熔体强度。
在调整配方之前,生产商应明确现有的加工瓶颈,并通过受控试验来验证所选ACR牌号的适用性。
常见问题解答
问:所有PVC挤出应用都需要使用ACR加工助剂吗?
不需要。只有当配方需要改善塑化效果、熔体强度或加工稳定性时,才需要使用ACR。
问:ACR加工助剂与ACR抗冲改性剂有何区别?
ACR加工助剂主要用于改善塑化效果和熔体流变性能;而丙烯酸类抗冲改性剂则主要用于提高PVC制品的抗冲击性能。
问:ACR用量过多会导致挤出问题吗?
会。ACR过量会增加熔体粘度、扭矩和挤出压力,进而可能降低加工效率。
问:如何评估ACR加工助剂的性能?
通过对比熔融行为、挤出压力、表面质量、尺寸一致性以及成品性能(与对照配方进行比较)来进行评估。
参考资料:
ASTM International(美国材料与试验协会)— ASTM D2538-25:使用转矩流变仪测定聚氯乙烯(PVC)混合物塑化(熔融)的标准操作规程。
https://store.astm.org/d2538-25.html
陶氏(Dow)— 丙烯酸类加工助剂:关于聚合物加工用丙烯酸类添加剂的技术资料。
MKQ Chemical — 氟聚合物与PVC产品:
https://zh-cn.mkqchem.com/fluoropolymer-pvc-product/

电子邮箱: maikaiqi01@gmail.com
maikaiqi02@gmail.com
zhenq329@gmail.com

热线电话: 18053333180(微信同号)
18853341444(微信同号)

公司地址: 山东省淄博市沂源县南麻街道办事处北刘家庄村北1号
 当前位置:
 关于我们